Il rapporto di compressione della vite di estrusione descrive la riduzione del volume del canale dalla sezione di alimentazione alla sezione di dosaggio. Su una vite convenzionale con passo e geometria del canale comparabili, la profondità del canale di alimentazione divisa per la profondità del canale di dosaggio fornisce un'utile approssimazione. Scegli una sostituzione dal disegno completo e dalle condizioni di alimentazione effettive, non solo dal rapporto: due viti contrassegnate con 3:1 possono avere profondità di canale e profili di transizione diversi.
- Calcolare la profondità del canale dal diametro del volo della vite e dal diametro della radice, non dal foro del cilindro.
- Confrontare le profondità assolute e le lunghezze delle zone prima di accettare due viti come equivalenti.
- Descrivere il materiale che entra nella tramoggia, inclusa la forma del rimacinato e il caricamento.
- Esaminare l'alimentazione, la fusione, la restrizione e l'usura prima di modificare il rapporto.
- Convalida una sostituzione con misurazioni di produzione stabili, non solo con l'impostazione del numero di giri.
Cosa misura il rapporto di compressione della vite?
Una vite singola convenzionale ha una sezione di alimentazione, una sezione di transizione e una sezione di dosaggio. Il canale di alimentazione riceve materiale solido; la transizione cambia la geometria del canale man mano che si sviluppa la fusione; la sezione di dosaggio convoglia il fuso verso lo scarico. Il rapporto di compressione descrive una relazione geometrica tra l'inizio e la fine di questo processo. Non misura la pressione dello stampo, la densità del prodotto o l'efficienza del motore.
Per una semplice vite a passo costante, il calcolo di officina è:
Rapporto di compressione ≈ profondità del canale di alimentazione/profondità del canale di dosaggio
La definizione più generale confronta i volumi dei canali rispetto ai voli equivalenti. La scorciatoia in profondità richiede una geometria del passo e del canale comparabile. Se questi cambiano, utilizzare il disegno per valutare i volumi rilevanti anziché considerare un rapporto di profondità come un risultato volumetrico esatto.La spiegazione di Allan Griff sulla geometria delle vitifa questa distinzione e mette in guardia dal fare affidamento sul rapporto senza le profondità effettive.
L/D descrive qualcosa di diverso: lunghezza di lavoro effettiva divisa per il diametro esterno della vite. Una lunghezza di lavoro di 2.700 mm e un diametro di 90 mm danno un rapporto 30:1. Confermare il punto in cui il produttore inizia e termina la lunghezza di lavoro. Un'estensione dell'azionamento fa parte del disegno meccanico ma non dovrebbe diventare silenziosamente una lunghezza di elaborazione aggiuntiva.
Una specifica che dice "90 mm, 30:1, 3:1" lascia quindi mancanti informazioni sostanziali. Non identifica la profondità di alimentazione, la profondità di dosaggio, la lunghezza di transizione, i cambiamenti di tono o la geometria di miscelazione. Richiedi tali dimensioni prima di confrontare un preventivo di sostituzione con la vite installata. Per un elenco di controllo di acquisto più ampio, consultare ilGuida del cilindro della vite dell'estrusore EJS.
Come calcolare il rapporto di compressione dal disegno di una vite
Inizia con un design convenzionale a principio singolo i cui canali di alimentazione e dosaggio hanno geometria di passo e volo comparabili. Individuare la parte a profondità costante di ciascuna sezione. Non effettuare la lettura dell'avanzamento all'interno del cono o la lettura del dosaggio da un miscelatore, rilievo o bordo danneggiato.
Per ciascuna posizione, calcolare la profondità del canale radiale:
Profondità del canale = (diametro esterno della rampa − diametro della radice) / 2
La divisione per due è importante perché entrambe le misurazioni sono diametri. Utilizzando la differenza di diametro si raddoppia direttamente la profondità riportata, anche se l'errore può scomparire quando si dividono due profondità ugualmente errate. Il rapporto potrebbe sembrare corretto mentre le dimensioni di produzione sono sbagliate.
Un esempio lavorato da 90 mm
Le seguenti dimensioni sono un esempio di calcolo presunto, non una progettazione di viti consigliata o un test di produzione.
| Dimensione | Sezione alimentazione | Sezione di misurazione |
|---|---|---|
| Diametro esterno del volo | 90 mm | 90 mm |
| Diametro della radice | 72 mm | 84 mm |
| Profondità del canale calcolata | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Rapporto di compressione approssimativo | 9/3 = 3:1 | Stesso calcolo del rapporto di profondità |
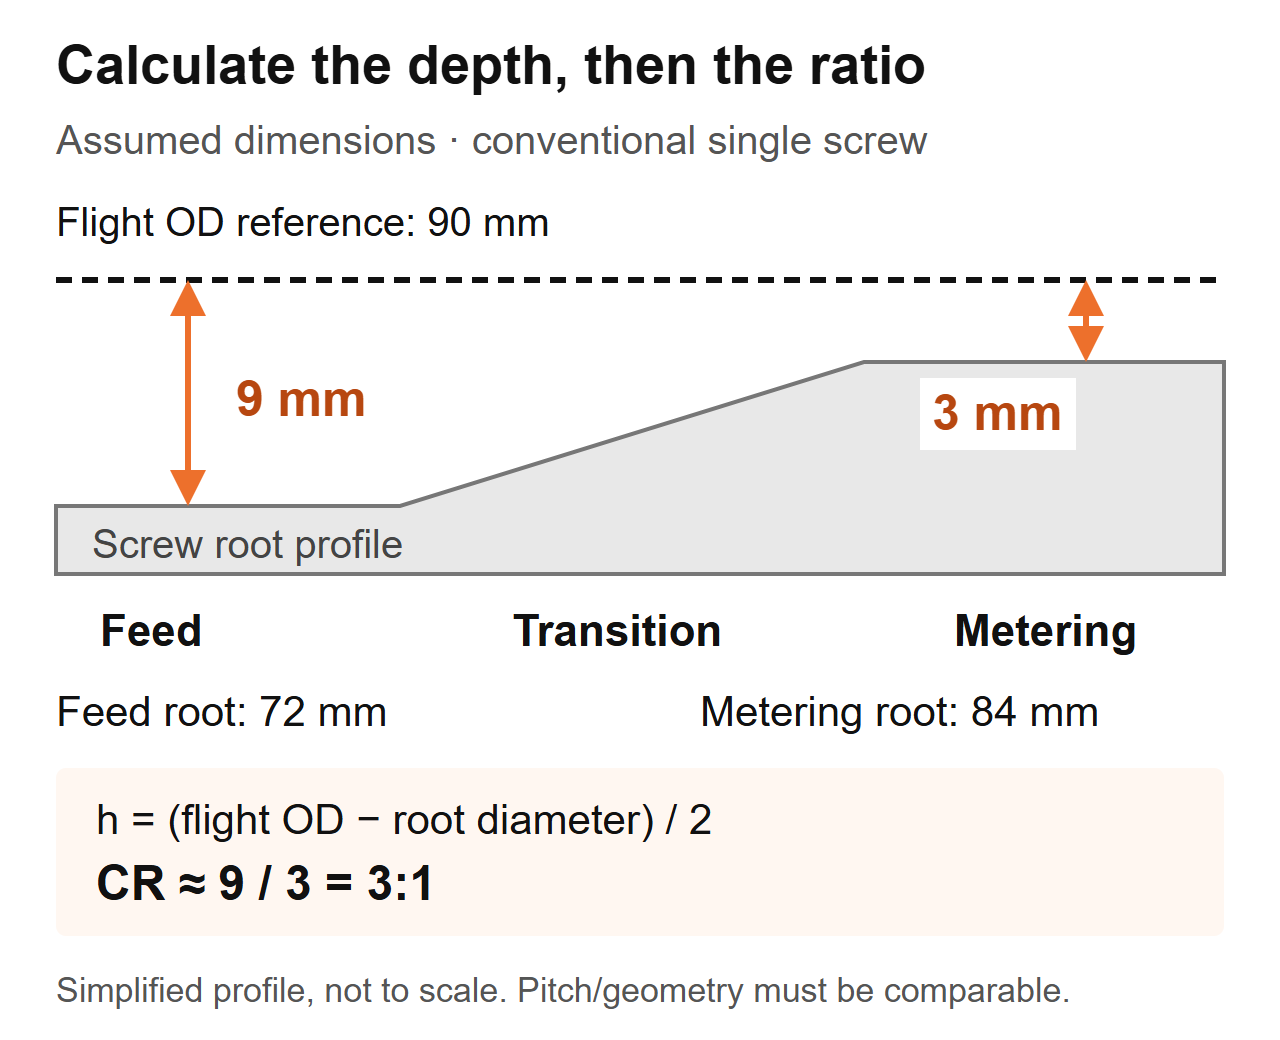 Schema di calcolo: dimensioni presunte per una vite convenzionale. Il profilo è semplificato e non è un disegno di fabbricazione.
Se si sta ispezionando una vite rimossa, registrare insieme la posizione assiale, il diametro misurato della rampa e il diametro della radice. Seguire la procedura di isolamento e rimozione in sicurezza della macchina, pulire il componente senza alterare le superfici e utilizzare strumenti calibrati idonei. Lasciare che la procedura di ispezione del produttore determini il metodo di misurazione e i criteri di accettazione.
Non sostituire il diametro interno della canna con il diametro esterno dell'aletta. Tale calcolo include il gioco tra la vite e la canna. Su una parte usurata, non dare per scontato che la geometria misurata rappresenti ancora il progetto originale: un diametro di volo ridotto modifica il calcolo della profondità. Procurarsi il disegno originale e misurare separatamente l'usura della canna. ILGuida alla vita utile di EJSspiega perché è importante far corrispondere le misurazioni della vite e del cilindro.
Perché due viti 3:1 possono funzionare diversamente
Un rapporto non identifica la dimensione di nessuno dei canali. Nello stesso esempio ipotizzato di 90 mm, una seconda coclea potrebbe avere una radice di alimentazione di 84 mm e una radice di dosaggio di 88 mm. Le sue profondità sarebbero 3 mm e 1 mm, quindi anche il suo rapporto di profondità sarebbe 3:1. Non sarebbe una copia dimensionale della vite da 9 mm/3 mm.
| Elemento di confronto | Presunta vite A | Vite presunta B | Cosa può stabilire l'acquirente |
|---|---|---|---|
| Diametro esterno del volo | 90 mm | 90 mm | Stesso diametro nominale della vite |
| Profondità del canale di alimentazione | 9 mm | 3 mm | Diversa geometria di avanzamento assoluto |
| Profondità del canale di misurazione | 3 mm | 1 millimetro | Diversa geometria di dosaggio assoluto |
| Rapporto di profondità approssimativo | 3:1 | 3:1 | Rapporto uguale, viti non uguali |
| Lunghezza e passo della transizione | Non specificato | Non specificato | Il confronto delle prestazioni rimane incompleto |
Questo esempio supporta solo una conclusione dimensionale. Non stabilisce una differenza di produttività, una differenza di temperatura di fusione o quale vite dovrebbe far funzionare la resina. Queste domande richiedono la geometria e le condizioni operative rimanenti.
Cosa controlliamo quando viene proposta una sostituzione con le stesse specifiche
Nel lavoro di sostituzione dell'EJS, due viti avevano lo stesso diametro, L/D e rapporto di compressione 3:1, ma una funzionava perfettamente mentre l'altra surriscaldava un composto sensibile al calore. Le loro sezioni di transizione iniziavano in posizioni diverse e avevano lunghezze diverse. Confrontiamo quindi il profilo della zona, non solo i numeri del preventivo.
Su un disegno sostitutivo, segnare dove finisce la sezione di alimentazione e dove inizia il dosaggio. Quindi confrontare la profondità lungo quell'intervallo. Un rapporto fornisce i punti finali; il profilo mostra come cambia il canale tra di loro. Nessuno dei due è sostitutivo dell'altro.
Questo è anche il motivo per cui "aumentare la compressione" è un'istruzione di progettazione incompleta. Aumentando la profondità di alimentazione e riducendo la profondità di dosaggio, entrambi aumentano il rapporto, ma modificano parti diverse della vite. Specificare quale dimensione cambia, cosa rimane invariato e quale problema misurato il cambiamento intende affrontare. Altrimenti, il fornitore e il team di produzione potrebbero discutere diverse modifiche.
In che modo la resina, la forma del mangime e i riempitivi influenzano la decisione
Il nome di un polimero non costituisce una specifica di alimentazione completa. Registrare il grado, gli additivi, la forma delle particelle, la preparazione dell'umidità e la consistenza della miscela. Pellet, rifili del bordo molato e scaglie irregolari possono portare lo stesso nome di polimero pur comportandosi in modo diverso alla gola di alimentazione.Discussione di Jim Frankland sul rapporto di compressioneconsidera l'alimentazione e la fusione insieme, inclusa la densità apparente e l'attrito piuttosto che il tipo di resina, come una regola di selezione sufficiente.
La prima domanda che ci poniamo quando cambia il feed
Un'indagine EJS riguardava una vite da 90 mm, 30:1 L/D e rapporto di compressione 3:1. La linea aveva una pressione dello stampo in aumento e uno spessore della parete incoerente, e la richiesta iniziale era di copiare una vite presumibilmente usurata. Abbiamo chiesto cosa entrasse ora nella tramoggia rispetto alla configurazione di produzione originale. La pianta aveva iniziato a mescolare i propri bordi nel mangime. Quella modifica apparteneva alle specifiche sostitutive prima che un disegno invariato fosse accettato.
Per la tua linea, raccogli campioni rappresentativi di mangimi anziché descrivere tutto come “plastica riciclata”. Misurare la densità apparente sfusa utilizzando un contenitore, un metodo di riempimento e una procedura di pesatura definiti. Registrare se il materiale è stato versato liberamente o compattato; non confrontare due risultati prodotti con metodi diversi. Includi fotografie con una scala e annota il metodo di fusione.
| Condizioni di alimentazione | Informazioni da raccogliere | Domanda di progettazione da risolvere |
|---|---|---|
| Pellet vergine | Grado, forma del pellet, preparazione e impostazioni stabili attuali | La geometria consolidata è ancora adatta a questo compito? |
| Miscela pellet/rimacinato | Proporzione della miscela, diffusione delle dimensioni delle particelle, consistenza della densità apparente | L'avanzamento rimane coerente durante tutta la corsa? |
| Scaglie di pellicola o rifili dei bordi | Forma, metodo di alimentazione, osservazioni di collegamento e densità apparente | Il materiale può entrare e riempire la sezione di alimentazione in modo affidabile? |
| Polvere o miscela secca | Formulazione, comportamento del flusso e dettagli del sistema di alimentazione | La disposizione di alimentazione è adeguata per questo materiale? |
| Composto riempito | Tipo e proporzione del riempitivo, preparazione e cronologia dell'usura | Quali sono i requisiti di fusione, calore e usura insieme? |
Non leggere questa tabella poiché "una densità apparente inferiore richiede sempre un rapporto più elevato". Una modifica della geometria non può correggere automaticamente ponti, segregazione o un alimentatore incoerente. Né la resistenza all'usura dovrebbe essere selezionata dal rapporto di compressione. Rivedi ilGuida ai materiali del cilindro della vite EJSseparatamente quando cambia la formulazione.
Troppo alto o troppo basso? Diagnosticare il processo prima di cambiare la vite
Aumenti di pressione, particelle non fuse e aumento della temperatura di fusione sono motivi per indagare. Non sono misurazioni del rapporto di compressione. La sequenza diagnostica utile è stabilire se il disturbo inizia nell'alimentazione, nella fusione, in una restrizione a valle o nella geometria meccanica usurata.
Confrontare innanzitutto con una serie storica stabile utilizzando lo stesso materiale e prodotto. Mantenere coerenti la matrice, la disposizione dello schermo e le posizioni di misurazione. Registra insieme la potenza effettiva, la velocità della vite, la temperatura di fusione, la pressione, il carico di azionamento e i difetti visibili. Le impostazioni della temperatura del cilindro da sole non stabiliscono la temperatura di fusione.
| Osservazione | Controlli prima di una modifica della geometria | Prove da includere nella richiesta |
|---|---|---|
| La pressione e la potenza fluttuano | Rifornimento della tramoggia, ponti, consistenza dell'alimentatore, modifiche e restrizioni della miscela | Registrazioni di velocità, pressione e output allineate nel tempo |
| Appaiono particelle non fuse | Velocità di avanzamento, condizioni di fusione, cambiamenti di resina, velocità operativa e profilo della vite | Campioni o foto collegati ad un punto operativo registrato |
| La temperatura di fusione è eccessiva | Lettura effettiva della fusione, velocità, restrizione, raffreddamento e condizioni del miscelatore | Metodo di misurazione, posizione e letture in condizioni stabili |
| La potenza diminuisce a regimi invariati | Alimentazione effettiva, condizioni della resina, matrice/filtri e usura corrispondente vite/cilindro | Potenza per giri al minuto più registrazioni di manutenzione e misurazione |
| Aumentano le macchie nere o lo scolorimento | Storia materiale, aree stagnanti, condizioni di residenza e pulizia | Schema difettoso e quando appare nella corsa |
Perché un rapporto più alto non è un miglioramento automatico
Lin Jin e Mark A. Spalding hanno riportato uno studio controllato sull'LLDPE utilizzando un estrusore da 2,5 pollici e cinque rapporti di compressione, da 2,0 a 3,6. La profondità di misurazione è rimasta a 0,125 pollici mentre la profondità di alimentazione è cambiata. A un regime compreso tra 110 e 150 giri al minuto, le viti con rapporto più elevato hanno prodotto temperature di fusione da circa 5 a 10°C superiori rispetto ai modelli con rapporto inferiore. Questi sono risultati per l'apparecchiatura, la resina e l'esperimento, non una previsione della temperatura per una sostituzione dell'EJS. Guarda gli autoristudio delle prestazioni del rapporto di compressione.
Un separatoesempio di risoluzione dei problemi di Mark A. Spaldingdescrive una vite di estrusione ABS a due stadi da 6 pollici con un rapporto del primo stadio di 3,1. Il materiale non fuso ha ostruito una diga a spirale; la sostituzione proposta ha ridotto tale rapporto a 2,5. Si trattava di una risposta progettuale specifica a un problema di fusione, non di una raccomandazione universale per l'ABS.
Utilizzare questi esempi per inquadrare la domanda ingegneristica: la vite può sciogliere i solidi che riceve nel punto operativo richiesto? Non trasformare nessuno degli esempi in un grafico generale del rapporto resina/rapporto o in un presunto risultato delle prestazioni EJS.
Quando un solo numero di rapporto di compressione non è sufficiente
Il semplice confronto tra profondità di alimentazione e profondità di dosaggio fa parte di una geometria della vite definita. Prima di utilizzarlo, identificare il tipo di vite e la disposizione di alimentazione. Un rapporto riportato per un disegno potrebbe non significare la stessa cosa su un altro.
Una vite barriera divide il materiale in canali solidi e fusi. La sua descrizione richiede la disposizione dei canali e la geometria della barriera, non solo due misurazioni convenzionali della radice. Una vite ventilata a due stadi ha più di una fase di lavorazione; chiedere quale fase descrive un rapporto di compressione citato. La regione di sfiato e la sezione di pompaggio a valle devono essere valutate come parte di un progetto completo.La discussione di Griff sul design delle viticopre i canali barriera, le viti a due stadi e il comportamento di alimentazione distinto delle canne scanalate.
Allo stesso modo, distinguere l’alimentazione per inondazioni dall’alimentazione controllata o per fame. Scrivere la modalità di alimentazione nelle specifiche. Altrimenti un fornitore può valutare un canale di alimentazione completo mentre il processo installato fornisce un flusso di massa controllato. Questa è una condizione al contorno da chiarire, non un motivo per applicare un diverso rapporto universale.
Anche gli estrusori bivite necessitano di una geometria e di una descrizione del processo proprie. Non applicare la scorciatoia di profondità convenzionale a vite singola a una coppia che si intreccia e presumere che catturi il comportamento di compressione completo. Fornire la disposizione delle viti, la modalità di rotazione, il profilo dell'elemento o del volo e il disegno del produttore.
Utilizza queste domande quando la specifica non è chiara:
- Si tratta di un design convenzionale, a barriera, a due stadi o a doppia vite?
- Il rapporto citato è calcolato dalla profondità o dai volumi dei canali?
- Quali luoghi di alimentazione e dosaggio definiscono il calcolo?
- La disposizione del tono o dei canali cambia tra queste località?
- Il sistema di alimentazione installato corrisponde ai presupposti di progettazione?
Una specifica dovrebbe rispondere a queste domande senza richiedere al macchinista di indovinare. In caso contrario, ottenere il profilo completo prima di autorizzarne una copia. “3:1” è utile una volta che se ne conoscono la definizione e l’applicazione.
Dovresti copiare la vite esistente o riprogettarla?
Una sostituzione invariata è un punto di partenza ragionevole quando la geometria installata ha fornito qualità e rendimento soddisfacenti, il servizio è invariato e l'usura misurata spiega il deterioramento. Diventa una scelta più debole quando il problema originale esisteva prima dell'usura, la formulazione è cambiata o il processo ora funziona al di fuori del suo intervallo operativo precedente.
Nel preventivo separare due decisioni: ripristinare le dimensioni originali e modificare il disegno della lavorazione. Una vite usurata può richiedere la sostituzione senza richiedere un rapporto di compressione diverso. Al contrario, una coclea dimensionalmente sana potrebbe non essere più adatta al mangime introdotto nell’impianto.

Definire la modifica prima di confrontare le proposte
Fornire al fornitore una dichiarazione scritta del problema: ad esempio, instabilità di pressione dopo un cambio della forma di alimentazione, piuttosto che "è necessaria una vite migliore". Includere il disegno di riferimento e le registrazioni operative. Chiedere al progetto proposto di identificare le profondità modificate, le lunghezze delle zone, il tono e qualsiasi caratteristica di miscelazione.
Mantenere separata la revisione dell'adattamento meccanico. Confermare la lunghezza di lavoro, il collegamento dell'estremità di comando, le interfacce di montaggio e la disposizione di scarico rispetto al gruppo installato. Una maggiore lunghezza di lavoro potrebbe richiedere un cambiamento a livello di macchina; non si tratta di un normale presupposto di sostituzione drop-in. Una designazione L/D più elevata su un preventivo dovrebbe attivare un controllo dimensionale, non un'aspettativa di aumento della capacità.
Quindi concordare le condizioni di confronto e i criteri di accettazione. Definire il materiale, il prodotto, i punti operativi, i controlli di qualità e le misurazioni della produzione prima della prova. Se più caratteristiche progettuali cambiano insieme, la prova valuta la sostituzione completa; non è possibile stabilire che il solo rapporto di compressione abbia causato il risultato.
ILPagina del prodotto del cilindro della vite dell'estrusore EJSè il punto di partenza rilevante per una richiesta di sostituzione. Fornire l'applicazione e il disegno effettivi in modo che la discussione riguardi la macchina installata piuttosto che una gamma generica di polimeri.
Cosa inviare EJS e come convalidare la sostituzione
Un'utile interrogazione permette alla fabbrica di collegare l'esigenza di lavorazione ad un disegno realizzabile. Invia le specifiche originali anche se ritieni che siano sbagliate, quindi identifica cosa è cambiato. Mantieni visibili i numeri di revisione in modo che un vecchio disegno non diventi silenziosamente l'istruzione di produzione.
Includere le seguenti informazioni:
- Riferimenti del produttore della macchina, del modello, del tipo di vite e dei componenti installati.
- Diametro della fantina, lunghezza di lavoro, dimensioni dell'estremità di comando e disegni canna/interfaccia.
- Profondità di alimentazione e dosaggio, confini delle zone, profilo del passo e caratteristiche di miscelazione.
- Grado di resina, additivi, caricamento del riempitivo, forma di alimentazione e procedura di preparazione.
- Disposizione dell'alimentatore, numero di giri normale, uscita, temperatura di fusione e letture di pressione.
- Campioni di difetti, cronologia della manutenzione e misurazioni corrispondenti vite/cilindro disponibili.
- Qualità del prodotto richiesta e condizioni operative per l'accettazione.
Confronta la produzione stabile, non solo una startup di successo
Dopo l'installazione, seguire le istruzioni per la messa in servizio sicura del fornitore della macchina. Confermare il materiale e la configurazione approvati, consentire al processo di stabilizzarsi e raccogliere le letture in un intervallo definito. Registrare la produzione con un metodo di pesatura concordato anziché stimarla in base alla velocità della vite.
Per confronto, calcolare la potenza specifica come potenza di massa misurata divisa per giri/min. Mantenere visibili le unità di uscita, ad esempio kg/h per giri al minuto. Confrontare questo valore solo con la qualità, la temperatura effettiva del materiale fuso, la pressione e il carico di azionamento. Un numero più alto non stabilisce un miglioramento se il prodotto non rientra nelle specifiche o se il processo diventa instabile.
| Documento di prova | Registra in modo coerente | Perché è utile |
|---|---|---|
| Foraggio | Grado, lotto, miscela e preparazione | Identifica le modifiche non correlate alla geometria |
| Punto operativo | Impostazione della velocità, della temperatura e della modalità di alimentazione | Rende riproducibile il confronto |
| Produzione | Produzione di massa temporizzata e prodotto accettabile | Separa la produzione totale dalla produzione utile |
| Condizione del processo | Temperatura di fusione, pressione e carico di azionamento effettivi | Rivela i compromessi nascosti solo dalla produzione |
| Qualità | Dimensioni concordate, aspetto e controlli dei difetti | Determina se la sostituzione soddisfa il dovere |
Ripetere il confronto quando si cambiano i punti operativi e mantenere le stesse posizioni di misurazione. Se il problema persiste, rispedire i record con la revisione del disegno e gli identificatori del campione. ContattoIndustria EJScon quel pacchetto anziché richiedere una modifica del rapporto di compressione senza una causa definita.
Discuti la tua vite sostitutiva
Descrivere la vite installata, l'effettivo problema di alimentazione e lavorazione. Il pulsante apre una bozza di email a EJS; è possibile allegare disegni e fotografie prima dell'invio.
Domande frequenti
Qual è il rapporto di compressione della vite di estrusione?
È il rapporto tra il volume del canale della sezione di alimentazione e il volume del canale della sezione di misurazione su voli equivalenti. Per una vite convenzionale con passo e geometria del canale comparabili, la profondità di alimentazione divisa per la profondità di dosaggio fornisce un'utile approssimazione. È un rapporto geometrico, non un rapporto di pressione o una garanzia di rendimento.
Come posso calcolare il rapporto di compressione dai diametri delle radici?
Calcolare la profondità di ciascun canale radiale come diametro esterno del volo meno diametro della radice, diviso per due. Quindi dividere la profondità di alimentazione per la profondità di dosaggio. Utilizzare posizioni di alimentazione e dosaggio identificate, unità coerenti e diametri di volo appropriati. Non utilizzare il diametro del foro della canna e non dare per scontato che una vite usurata corrisponda ancora al disegno originale.
Una vite 3:1 è adatta ad ogni resina?
No. Lo stesso rapporto può descrivere diverse profondità assolute del canale e profili di transizione. L'idoneità dipende anche dalla qualità specifica, dalla forma del mangime, dagli additivi, dalla disposizione di alimentazione e dalle condizioni operative. Inizia con la geometria completa e un requisito di produzione definito anziché considerare un rapporto come una raccomandazione universale sulla resina.
Aumentando il rapporto di compressione aumenta la resa?
Non necessariamente. La modifica della profondità di alimentazione e la modifica della profondità di dosaggio influiscono su parti diverse della vite, anche se entrambe aumentano il rapporto. Le condizioni di alimentazione, fusione e valle devono essere considerate insieme. Confronta l'output misurato stabile con la qualità del prodotto, la temperatura di fusione effettiva, la pressione e il carico di azionamento prima di valutare una sostituzione.
Le viti usurate possono causare problemi senza modificare il rapporto del disegno?
SÌ. Il disegno descrive la geometria prevista, non la condizione attuale. Misurare la vite e il cilindro nelle posizioni corrispondenti e confrontarli con le dimensioni originali approvate. Un'etichetta del rapporto di compressione non descrive il gioco di lavoro e la copia di tale etichetta non risolve un problema di usura non misurata.
Posso utilizzare lo stesso calcolo per i progetti a doppia vite o a barriera?
Non dare per scontato che si applichi la scorciatoia di profondità convenzionale a canale singolo. Identificare innanzitutto la disposizione dei canali, il tipo di vite e le posizioni di calcolo. I canali barriera, le viti a stadi e le viti gemelle interingranate richiedono una descrizione della geometria più completa. Chiedere al progettista quali volumi o profondità definiscono il rapporto citato prima di utilizzarlo in una specifica sostitutiva.