Il cilindro della vite di un estrusore dura finché le sue condizioni consentono alla linea di soddisfare l'output richiesto e la qualità del prodotto entro una finestra di processo accettabile. Resina, riempitivi, contaminazione, geometria e carico operativo modificano la durata di servizio, quindi una stima dell'età di calendario necessita di tali condizioni allegate. Per una linea già in produzione, misurare la vite e il cilindro in punti ripetibili, calcolare il tasso di usura recente e utilizzarlo con le tendenze di produzione per pianificare la successiva ispezione e sostituzione.
- Tieni traccia delle ore di funzionamento e delle modifiche alla formulazione, non solo della data di installazione.
- Misurare entrambe le parti: l'usura della volata della vite e l'usura dell'alesaggio della canna aumentano lo stesso gioco.
- Confronta la produzione per numero di giri, la temperatura di fusione e la qualità con un ciclo di riferimento stabile.
- Effettua la previsione secondo un limite di pianificazione specifico per la macchina, quindi concediti il tempo per l'approvvigionamento e l'installazione.
- Rivalutare la previsione dopo una modifica del materiale, un'usura accelerata o un danno imprevisto.
1. Cosa significa durata utile della vostra linea di estrusione?
Una vite può ancora ruotare dopo aver smesso di essere utile per un particolare prodotto. Una linea che realizza una pellicola o un profilo impegnativo può perdere la sua finestra di processo accettabile prima che l'hardware raggiunga un limite strutturale. Al contrario, sostituire un set di suoni solo perché ha raggiunto un anniversario può sprecare capacità utilizzabile.
Separa la decisione in tre domande. L'hardware rimane entro i limiti dimensionali e di condizione approvati? Il processo è in grado di produrre un prodotto accettabile alla velocità richiesta? Il mantenimento in esercizio costa più di un intervento pianificato? La prima riguarda le parti, la seconda il prodotto e la terza la pianificazione della produzione. Una stima della vita è incompleta a meno che non indichi quale endpoint prevede.
Registra il dovere dietro il numero
Conserva la data di installazione, ma registra anche le ore di produzione, il materiale lavorato e lo storico della formulazione. Il tempo di inattività non è la stessa cosa del tempo di elaborazione. Le tonnellate lavorate forniscono il contesto, ma non possono rendere direttamente comparabili diversi composti o configurazioni di macchine.
| Documentazione | Perché appartiene a una valutazione della vita |
|---|---|
| Identità di vite e botte | Evita di mescolare le cronologie dopo gli scambi o la ricostruzione |
| Orari di funzionamento | Definire l'intervallo tra le ispezioni |
| Resina, tipo di riempitivo e caricamento | Spiegare i cambiamenti nell'ambiente di utilizzo |
| Origine e proporzione del rimacinato | Identificare i cambiamenti nella contaminazione e nella consistenza del mangime |
| Potenza, giri/min e temperatura di fusione effettiva | Mostra il carico e le prestazioni associate al record |
| Misurazioni in condizioni nuove e limiti approvati | Definire cosa è cambiato e quale azione è necessaria |
L'esperienza di un fornitore in un compito strettamente correlato può aiutare a impostare un piano di ispezione iniziale. Richiedi la formulazione, la costruzione dei componenti, gli orari e i criteri di accettazione alla base di quell'esperienza. Una volta che le tue misurazioni sono disponibili, usale per perfezionare il piano piuttosto che considerare l'intervallo di sostituzione di un'altra pianta come una regola fissa.
2. Quali condizioni modificano il tasso di usura?
Il solo nome del polimero non descrive il lavoro. Il PP naturale e il PP contenente riempitivo minerale hanno compiti di usura diversi. Il tipo di riempitivo, il carico, le caratteristiche delle particelle e la contaminazione sono importanti insieme alla resina. Nel registro di manutenzione dovrebbe quindi apparire un cambiamento di materiale, anche se il modello della macchina e la velocità della vite rimangono invariati.
Quello di Jeff Kuhmananalisi della vita della vite e della cannadistingue l'usura abrasiva, l'attacco corrosivo e l'usura adesiva metallo-metallo. Viene inoltre discusso l'incuneamento dei solidi quando la sezione di fusione non è in grado di gestire il materiale ad essa consegnato. Questi meccanismi richiedono diverse azioni correttive. Una superficie più dura da sola non risolverà una mancata corrispondenza della geometria o un problema di allineamento della macchina.
Specificare la superficie di lavoro, non solo l'acciaio di base
EJS utilizza il rivestimento in PTA per viti bimetalliche e la fusione centrifuga per i rivestimenti dei cilindri bimetallici. ILSpecifiche del prodotto bimetallico EJSdistinguere i seguenti spessori di lega finita:
| Componente | Leghe da lavoro elencate | Spessore della lega elencato |
|---|---|---|
| Avvitare il rivestimento duro | Ni60, Colmonoy 56, Colmonoy 83 | da 1,0 a 1,5 mm |
| Rivestimento della canna | EJS01 | da 2,0 a 3,0 mm |
| Rivestimento della canna | EJS02, EJS03, EJS04 | da 1,5 a 2,0 mm |
Queste sono specifiche di costruzione, usura non consentita o ore di funzionamento garantite. La linea potrebbe perdere prestazioni di pompaggio accettabili mentre rimane materiale protettivo sostanziale. Dividere lo spessore dello strato per un tasso di usura presunto non stabilisce la vita utile.

Abbina la risposta al danno
La continua perdita di materiale di volo richiede una valutazione diversa da rigature isolate, vaiolature o depositi danneggiati. Registra dove si verifica il danno e quale formulazione è stata utilizzata prima che apparisse. Per le canne lunghe, includere nell'indagine l'allineamento e le condizioni del supporto anziché presumere che l'usura irregolare dimostri che la lega era sbagliata.
Usa ilguida ai materiali per viti e cilindriper la selezione del materiale e ilconfronto tra nitrurato e bimetallicoper le scelte costruttive. Mantieni la valutazione della vita incentrata su ciò che stanno facendo le parti installate.
3. Problemi di usura delle viti dell'estrusore: cosa cambia prima del guasto?
La linea può mantenere la sua uscita abituale mentre l'operatore aumenta gradualmente la velocità della vite per compensare. Guardando solo i kg/h si può perdere questo cambiamento. Mark Spalding e Timothy Womer definiscono la velocità specifica come la produzione divisa per la velocità della vite nel loro testoanalisi dell'usura della singola vitee spiegare come la compensazione della velocità può accompagnare una temperatura di scarico più elevata.
Confrontare una condizione di produzione ripetibile
Registra l'output specifico come(kg/h)/giri/min. Un declino merita un'indagine quando la formulazione, la modalità di alimentazione e le condizioni a valle sono comparabili. Non è di per sé una misurazione dell'usura. Un cambiamento nella viscosità della resina, nell'alimentazione o nelle condizioni del vaglio può modificare le prestazioni senza una corrispondente perdita di metallo.
| Osservazione della produzione | Controllare prima di attribuirlo all'usura |
|---|---|
| Sono necessari più giri per l'output precedente | Formulazione, consistenza del mangime, richiesta di pressione e impostazioni precedenti |
| Temperatura di fusione effettiva più elevata | Affidabilità del sensore, funzionamento in riscaldamento/raffreddamento e variazioni di velocità |
| Instabilità della pressione | Alimentazione, condizioni del vaglio, restrizione della matrice e controllo della temperatura |
| Macchie nere, gel o non sciolti | Depositi, condizioni di residenza, trasformazioni materiali e rendimento della fusione |
| Maggiore energia per unità di buon prodotto | Produzione, scarto, limite di misura e aggiustamenti operativi |
Utilizzare una tiratura di riferimento con produzione stabile e qualità accettabile. Salvataggio di output, giri al minuto, temperatura di fusione effettiva, pressione della testa e tasso di scarto. Se registri l'energia, definisci se copre l'estrusore o l'intera linea e mantieni quel confine invariato. La combinazione dell'energia della linea totale con le letture del solo estrusore produce una tendenza fuorviante.
Conservare una breve cronologia delle regolazioni accanto alle letture. Una tendenza ricavata solo dalle impostazioni finali non può mostrare quanto spesso l'operatore è dovuto intervenire. Kuhman descrive come la compensazione incrementale del processo possa nascondere il deterioramento finché la produttività o la qualità non diventano inaccettabili. Questo è un motivo per indagare in anticipo, non una prova che ogni corsa difficile necessita di nuove parti.
Cambiamenti persistenti dopo i controlli di processo di base giustificano un controllo dimensionale pianificato. Rettifica, sospetto contatto con metalli o frammenti metallici richiedono un intervento tempestivo secondo la procedura di sicurezza della macchina; non aspettare una data di ispezione conveniente o un limite di vita calcolato.
4. Misurazione dell'usura della canna: controllare entrambe le parti nei punti corrispondenti
Misurare il diametro esterno del volo, o OD, e il diametro interno della canna, o ID, nelle corrispondenti stazioni assiali. Confrontando la lettura della vite più piccola con una lettura del barilotto non correlata non si descrive l'adattamento in nessuna delle due posizioni. Assegnare a ciascuna stazione una distanza da un dato definito in modo che un tecnico successivo possa ritrovarla.
Guida alla manutenzione preventiva di Reiloydescrive misurazioni pulite e raffreddate utilizzando un misuratore per fori di canna e un'adeguata attrezzatura per la misurazione del diametro esterno della vite, con registrazioni di ispezione separate. Scegliere un'attrezzatura calibrata e un metodo adeguato alla geometria del componente. Registrare la temperatura di ispezione, l'orientamento angolare e la ripetibilità con le dimensioni.
Mantenere separati i giochi radiale e diametrale
In una stazione corrispondente, per il calcolo dell'involucro circolare:
- Gioco diametrale = diametro interno del cilindro meno diametro esterno della vite.
- Gioco radiale = gioco diametrale diviso per 2.
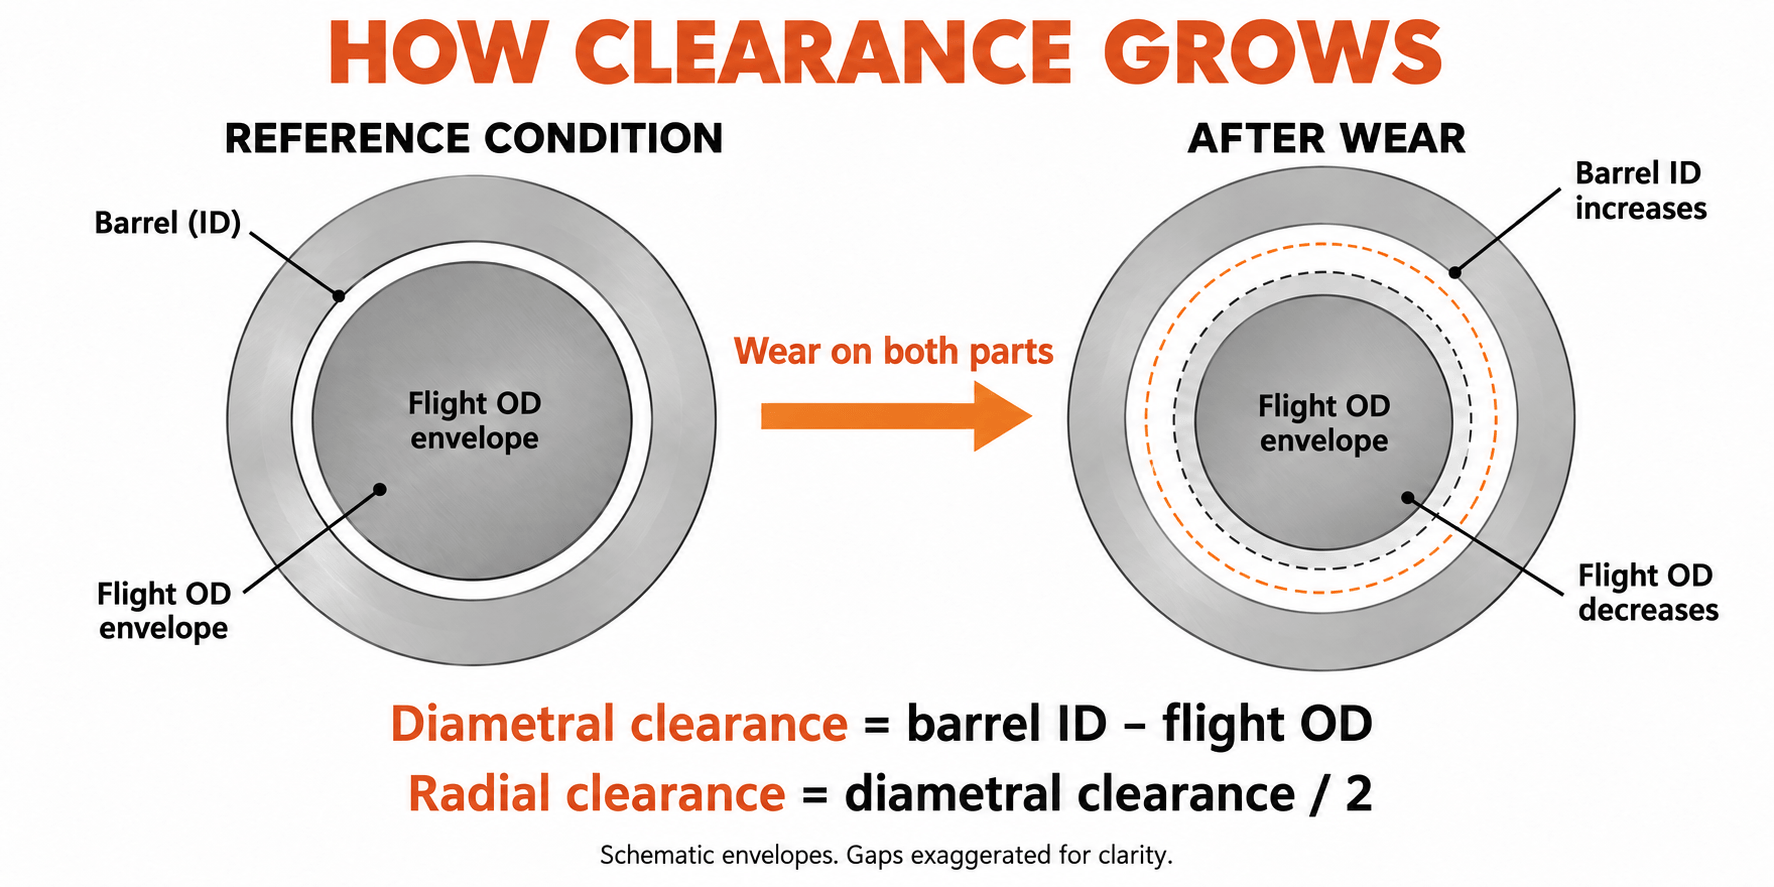
Conservare la convenzione sull'unità e sulle autorizzazioni in ogni rapporto. Una riduzione del diametro esterno di 0,10 mm rappresenta una perdita di volo radiale di 0,05 mm. Confondere queste quantità modifica l'usura interpretata di un fattore due.
Ciò che abbiamo misurato su un progetto di sostituzione di 90 mm
In un progetto di sostituzione EJS per un estrusore monovite da 90 mm nominale che lavora PP con il 30% in peso di carbonato di calcio, la richiesta iniziale del cliente era una durezza maggiore. Abbiamo esaminato la formulazione completa, il disegno originale e le dimensioni della parte vecchia prima di specificare la sostituzione. Abbiamo anche abbinato le stazioni di misura a vite e a cilindro lungo l'asse.
In una stazione della sezione di dosaggio, il diametro esterno del vecchio volo era di 89,65 mm e il diametro interno della canna era di 90,25 mm. La differenza diametrale era di 0,60 mm, dando un gioco radiale a freddo di 0,30 mm. Guardare solo la vite avrebbe lasciato senza risposta metà della domanda sull'idoneità: anche la canna era parte della condizione misurata.
La specifica sostitutiva utilizzava una vite in 38CrMoAlA con rivestimento duro del volo Colmonoy 83 e un corpo della canna in 42CrMo con rivestimento EJS04. In quella stazione corrispondente, il nuovo diametro esterno del volo era di 89,95 mm e il diametro interno della canna era di 90,15 mm. La loro differenza era di 0,20 mm, corrispondente al gioco radiale a freddo di 0,10 mm specificato nel disegno.
| Misurazione della sezione di dosaggio | Parti vecchie | Parti di ricambio |
|---|---|---|
| OD del volo | 89,65 mm | 89,95 mm |
| ID della canna | 90,25 mm | 90,15 mm |
| Gioco diametrale | 0,60 mm | 0,20 mm |
| Gioco radiale freddo | 0,30 mm | 0,10 mm |
Abbiamo ripristinato l'adattamento specificato in quella stazione, una riduzione del gioco radiale di 0,20 mm. Altre stazioni e interfacce macchina richiedono controlli propri. Il disegno separava i materiali della vite e del cilindro, le aree protette e i requisiti di ispezione, quindi la decisione di sostituzione riguardava la geometria oltre alla durezza. Questa è la disciplina di misurazione di cui ha bisogno una valutazione della vita utile prima di poter trasformare letture ripetute in una tendenza.
Tenere conto dell'usura non uniforme
Misurare più angoli in ciascuna sezione trasversale della canna e conservare le singole letture, inclusa l'ovalità. Un gioco circolare calcolato non descrive completamente danni unilaterali, eccentricità o foro distorto. Per le viti doppie, l'ispezione deve riguardare anche la geometria del doppio foro e dell'ingranamento dell'OEM; un'unica formula a foro tondo non può sostituire tale valutazione.
Seguire le procedure di isolamento, rilascio della pressione, movimentazione e rimozione del produttore della macchina. Richiedere il supporto e l'ispezione delle parti da parte di personale qualificato. Un rapporto sull'usura non dovrebbe dipendere da una pulizia dannosa, da un accesso improvvisato o da un sollevamento non supportato.
5. Calcolare il tasso di usura da ispezioni ripetute
Un'ispezione stabilisce le dimensioni attuali. Due ispezioni comparabili stabiliscono un tasso di intervallo. Ulteriori ispezioni mostrano se tale tasso sta cambiando. Ore di utilizzo accumulate dallo stesso componente impostato tra le ispezioni, non l'età totale della macchina o una combinazione di diversi pezzi di ricambio.
Per ciascuna stazione, calcolare l'aumento del gioco radiale in mm per 1.000 ore di funzionamento:
Tasso = (gioco radiale attuale - gioco radiale precedente) / ore tra le ispezioni × 1.000
Si tratta di un tasso combinato di liquidazione-crescita. Per vedere quale componente contribuisce, calcolare la perdita radiale della vite come(OD precedente - OD attuale) / 2e la crescita radiale della canna come(ID attuale - ID precedente) / 2. Quando la posizione, l'orientamento e le condizioni di ispezione corrispondono, queste due modifiche si sommano all'aumento della distanza.
Leggere separatamente l'intervallo recente
Considerare un registro di ispezione presunto per una singola stazione con busta circolare. Queste dimensioni spiegano il calcolo; non sono un risultato della vita operativa dell'EJS o una specifica di accettazione.
| Ore dall'installazione | OD del volo | ID della canna | Gioco radiale | Voto rispetto alla lettura precedente |
|---|---|---|---|---|
| 0 ore | 99,95 mm | 100,15 mm | 0,10 mm | Linea di base |
| 2.000 ore | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1.000 ore |
| 4.000 ore | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1.000 ore |
Nelle 4.000 ore complete, la media è di 0,025 mm/1.000 h. L'ultimo intervallo è più veloce, a 0,03 mm/1.000 h. Usare solo la media dell’intera vita nasconderebbe questo cambiamento. Indagare il motivo e utilizzare un tasso recente adeguatamente conservativo per la pianificazione.
L'ultimo intervallo si divide anche in 0,04 mm di perdita radiale della vite e 0,02 mm di crescita radiale del bariletto. Insieme spiegano l'aumento del gioco di 0,06 mm. Ciò pone al team di manutenzione una domanda più utile rispetto a quale componente solitamente si usura per primo: quale componente contribuisce a questa linea?
Rifiuta una falsa tendenza prima di fare previsioni
Una piccola riduzione apparente del gioco non significa che il metallo usurato sia tornato. Controllare la posizione di misurazione, la temperatura, la pulizia, l'impostazione dello strumento e la ripetibilità dell'operatore. Se il cambiamento rientra nell'incertezza del metodo, segnalarlo come irrisolto anziché calcolare una vita residua infinita o negativa.
Mantieni separato il trend di ciascuna stazione. Una media bassa su tutta la lunghezza può nascondere un miscelatore, una transizione o un punto di scarico danneggiato. Registrare crepe, vaiolature e perdite di depositi lungo le dimensioni; queste condizioni potrebbero richiedere un intervento anche quando il calcolo della crescita liquida appare modesto.
6. Trasforma il tasso di usura in un piano di sostituzione
Un tasso di usura prevede il tempo necessario per raggiungere una condizione specifica solo se le condizioni operative rimangono ragionevolmente comparabili. Innanzitutto concordare un limite di pianificazione utilizzando i limiti di servizio applicabili dell'OEM, le condizioni della parte e le prestazioni del processo che la linea deve fornire. Una tolleranza della nuova parte definisce il nuovo adattamento; non definisce automaticamente la distanza massima di servizio.
Stima delle ore rispetto al limite di pianificazione
Quando la velocità è espressa in mm/1.000 h:
Ore rimanenti stimate = (gioco radiale pianificato - gioco radiale attuale) / tariffa recente × 1.000
Continua il registro presunto sopra. Per questo calcolo, supponiamo che il team di ingegneri abbia scelto un gioco radiale di 0,30 mm come punto finale della pianificazione. Il valore corrente è 0,20 mm, lasciando 0,10 mm a quel punto finale. A 0,03 mm/1.000 h la stima è di circa 3.300 ore di funzionamento. Il valore di 0,30 mm è un presupposto per questo esempio, non una soglia di sostituzione generale.
Se la velocità recente raddoppia a 0,06 mm/1.000 h, la stessa tolleranza dà circa 1.700 ore. La rimanente indennità materiale non è cambiata; il tempo previsto per utilizzarlo ha. Nessuno dei due risultati protegge da crepe, danni da contatto improvvisi o qualità inaccettabile del prodotto che si verificano prima.
Azzerare il calcolo quando cambia il dazio
Non estrapolare un record in resina pulita passando a materiale riempito. Contrassegnare la modifica e stabilire una nuova tendenza dell'intervallo. Considerare una nuova fonte di riciclato, un carico di riempitivo più elevato, una diversa richiesta di pressione o un aggiustamento operativo persistente come motivo per rivedere la previsione.
Se non esistono misurazioni delle nuove condizioni, un disegno controllato applicabile può aiutare a valutare le dimensioni attuali. Non è possibile dimostrare quanta usura si sia verificata durante un periodo sconosciuto. Rendere l'ispezione corrente un riferimento per successive ispezioni comparabili; non inventare un tasso storico basandosi solo sul diametro nominale.
Lavorare a ritroso dall'arresto
- Identificare la stazione o la condizione che controlla l'intervento, inclusi eventuali precedenti vincoli di qualità o sicurezza.
- Convertire le ore di funzionamento stimate in orari di calendario utilizzando il programma di produzione pianificato, compresi gli arresti.
- Confermare il disegno, la formulazione e se è necessaria una riparazione o una nuova parte.
- Ottenere i tempi attuali di produzione, ispezione e trasporto per l'ordine effettivo.
- Riservare la capacità di installazione e prevedere un margine per l'incertezza delle previsioni e il rischio di consegna.
Selezionare l'ispezione successiva prima dell'intervento previsto, con relativo intervallo in base all'andamento dell'usura e alla criticità produttiva. Una tendenza in rapido cambiamento richiede una rivalutazione anticipata. La previsione è un input per la pianificazione della manutenzione, non un permesso per attraversare segnali di pericolo.
7. Sostituire la vite, la canna o entrambi?
Valuta la vestibilità in coppia, ma non dare per scontato che entrambe le parti debbano essere acquistate insieme. Una canna sana può essere adatta per una vite sostitutiva. Una canna usurata può lasciare uno spazio eccessivo attorno a una nuova vite sin dal primo utilizzo. La decisione necessita della mappa del foro misurata, delle dimensioni proposte della vite e delle condizioni del componente trattenuto.
| Decisione | Prove necessarie prima di procedere |
|---|---|
| Continua e monitora | Dimensioni e condizioni approvate, prodotto accettabile, processo stabile e rivalutazione programmata |
| Ricostruire o sostituire solo la vite | Geometria della vite riparabile o sostituibile, canna adatta e adattamento risultante verificato |
| Riparare o sostituire solo la canna | Una vite trattenuta adeguata, una soluzione a cilindro approvata dalla progettazione e un allineamento controllato |
| Affronta entrambe le parti | Entrambi non sono in condizioni accettabili oppure la loro geometria combinata non può soddisfare l'adattamento richiesto |
Controlla cosa la ricostruzione ripristinerebbe
Prima di accettare una proposta di riparazione, identificare le dimensioni ripristinate, la lega di lavoro, l'area protetta e i requisiti di ispezione. Valutare il nucleo, la rettilineità, le crepe e le riparazioni precedenti. Non dare per scontato che un'altra applicazione di rivestimento duro renda nuova l'intera vite.
Allo stesso modo, l'allargamento della canna attraverso la lavorazione meccanica non può da solo ripristinare il suo gioco originale. Qualsiasi modifica richiede una geometria della vite compatibile e un progetto di riparazione della canna fattibile. Confermare la capacità di riparazione e l'idoneità della singola parte prima di renderla il percorso preferito.
Confronta la produzione utile, non solo il prezzo della fattura
Stimare il costo per continuare fino alla chiusura proposta: perdita di produzione vendibile, scarti aggiuntivi, energia extra e qualsiasi interruzione del programma. Evitare di contare due volte la stessa perdita, ad esempio sia la perdita del valore del prodotto che l'intero ricavo delle vendite. Utilizzare la base dei costi della fabbrica e i preventivi effettivi per la riparazione o la sostituzione.
Una riparazione può essere interessante quando il nucleo e la geometria sono adatti e le specifiche ripristinate soddisfano i requisiti. Una nuova produzione può essere preferibile dopo un danno strutturale, una modifica della formulazione o un design originale non idoneo. Registra il motivo per cui il percorso scelto dovrebbe risolvere il problema anziché semplicemente ripetere l'acquisto precedente. ILGuida per l'acquirente EJSdefinisce le informazioni sul disegno e sull'ispezione da includere in una specifica sostitutiva.
8. Allungare la vita utile senza nascondere il problema
Abbina ogni azione preventiva al rischio osservato. La contaminazione dei metalli deve essere controllata prima che raggiunga la vite, utilizzando adeguate pratiche di separazione e movimentazione dei materiali. Un vaglio di fusione a valle ha una posizione e una funzione diversa; non può impedire ai contaminanti di passare prima attraverso le sezioni della vite a monte.
Per formulazioni modificate, rivedere le leghe di lavoro e la geometria di fusione prima di aumentare la domanda di produzione. Per rigature unilaterali persistenti, verificare l'allineamento, i supporti del cilindro e le condizioni delle viti. Per depositi ricorrenti, verificare le condizioni di lavorazione del materiale e la procedura di pulizia della macchina anziché considerare ogni segno scuro come usura dimensionale.
Seguire le istruzioni di riscaldamento e immersione dell'OEM prima della rotazione. Utilizzare metodi di pulizia compatibili con la metallurgia del componente. Laddove guasti di riscaldamento o raffreddamento abbiano influenzato il funzionamento, correggerli prima di valutare se il materiale sostitutivo è adeguato. Queste azioni riguardano l'ambiente operativo; non giustificano l'estensione dell'intervallo di ispezione quando le misurazioni mostrano un'usura accelerata.
Rendere utilizzabile la cronologia delle misurazioni
Dai a ciascuna vite e canna un'identità separata. Mantieni le dimensioni di base, la cronologia delle riparazioni e la lega di lavoro collegata a tale identità quando le parti si spostano tra le macchine. Dopo la riparazione o la sostituzione, iniziare un nuovo riferimento dimensionale e conservare la registrazione precedente per il confronto. Salva le fotografie con il nome e l'orientamento della stazione in modo che un'ispezione successiva possa individuare la stessa caratteristica.
EJS fornisce certificati dei materiali e rapporti di ispezione per i suoi cilindri a vite, come descritto nelpagina del prodotto bimetallico. Conservare il verbale di collaudo dimensionale insieme al verbale di installazione; è più utile per le future decisioni sull'usura rispetto alla sola descrizione del prodotto.
Per una valutazione, inviare il modello della macchina, il disegno controllato, le informazioni su resina e riempitivo, ore sulle parti installate, letture ID/OD corrispondenti, condizioni di ispezione, fotografie dei danni e sintomi di produzione. Includi ciò che la linea deve raggiungere. ContattoIndustria EJSAsales@ejsscrewbarrel.comcon quel pacchetto di misurazioni in modo che la discussione possa iniziare con l'idoneità e il dovere effettivi.
Preparare una richiesta di misurazione
Descrivi le parti installate e le misure che hai. Il pulsante apre una bozza di email a EJS; è possibile allegare disegni e fotografie prima dell'invio.
9. Domande frequenti
Quanto dura il cilindro della vite dell'estrusore?
La durata dipende dalla formulazione, dalla costruzione, dalla geometria, dal carico e dalle prestazioni richieste dalla linea. Per stimare la durata rimanente, ripetere le misurazioni corrispondenti della vite e del cilindro, calcolare il tasso di usura recente e proiettarlo rispetto a un limite di pianificazione approvato controllando al contempo le tendenze della produzione.
Un cilindro a vite bimetallico dura sempre di più?
Una lega di lavoro bimetallica opportunamente selezionata può affrontare compiti abrasivi o corrosivi. Il solo nome della costruzione non garantisce una maggiore durata. La compatibilità delle leghe, la geometria, l’allineamento e le condizioni operative continuano ad avere importanza; lo spessore dello strato non è un moltiplicatore per tutta la vita.
Si consuma prima la vite o il cilindro?
Entrambi possono controllare la decisione di sostituzione. Misurare la diametro esterno del volo e l'ID della canna nelle stazioni corrispondenti, quindi separare la perdita radiale della vite dalla crescita radiale della canna. Non applicare il rapporto di durata vite-cilindro di un'altra macchina senza prove comparabili di costruzione e funzionamento.
A quale distanza è necessario sostituire la vite e il cilindro?
Utilizzare i limiti di servizio OEM applicabili e una decisione approvata dai tecnici in base alle condizioni dei componenti, alla qualità del prodotto e alle prestazioni di produzione. Indicare se il limite è radiale o diametrale. Un singolo valore millimetrico o un gioco multiplo non è adatto a tutti i diametri e applicazioni.
Posso stimare la vita rimanente senza una base di riferimento per la nuova condizione?
È possibile verificare le condizioni attuali rispetto ai disegni applicabili e ai limiti di servizio. Per calcolare il tasso di usura misurato, utilizzare l'ispezione attuale come riferimento e ripeterla dopo un intervallo operativo noto in condizioni comparabili. Una condizione originale sconosciuta non può stabilire un tasso storico affidabile.
È necessario sostituire la vite e la canna insieme?
No. Entrambi devono essere valutati, ma sostituirne uno può essere opportuno quando il componente trattenuto è idoneo e il gioco corrispondente risultante soddisfa i requisiti approvati. Se entrambi sono danneggiati o l'adattamento rimane inaccettabile, risolvere entrambi.